 PRIEŽIŪROS ASISTENTAS
 LT
Mūsų laboratorija: matuoti, koreguoti, pakartoti
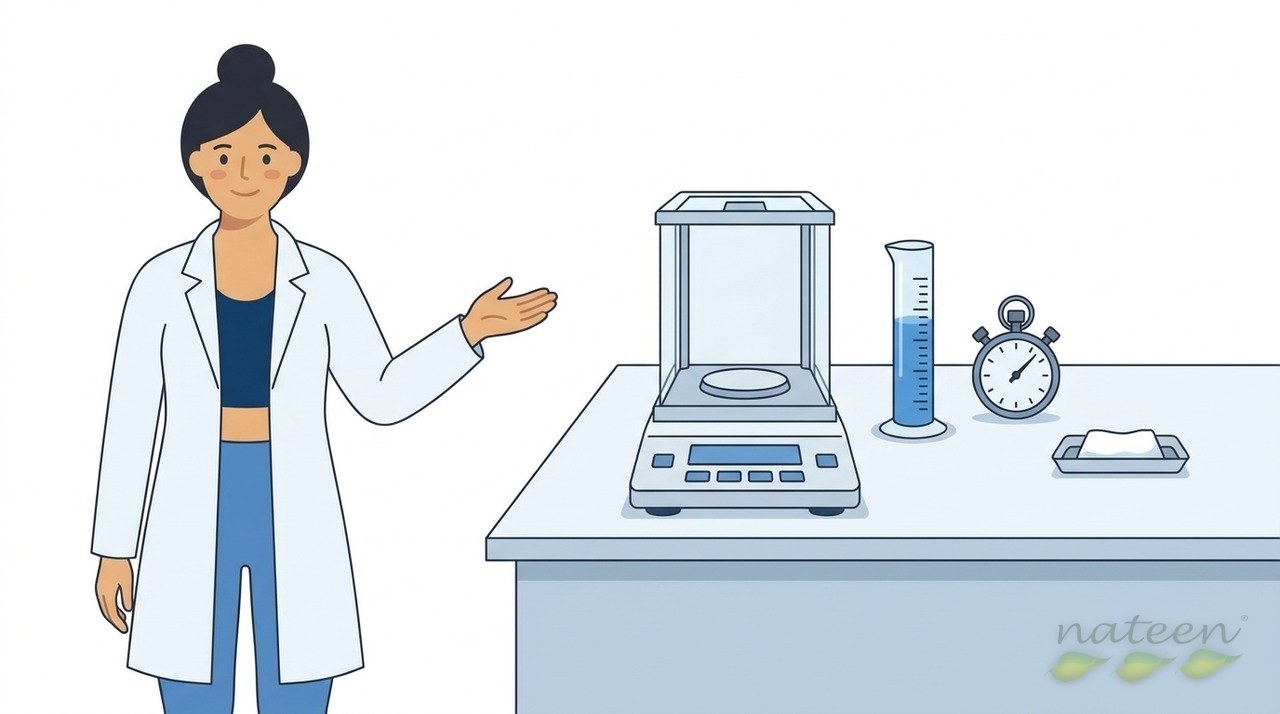
Kiekvienas medžiagų derinys yra išbandomas prieš gamybą, kiekviena medžiaga patikrinama ją gavus, o partijos stebimos gamybos metu. Trys pagrindiniai testai, vienas metodas, palyginami duomenys.
Trys testai
Maksimali sugeriamoji geba, nustatyta Rothwell metodu pagal ISO 11948-1, parodo, kiek skysčio gaminys sulaiko. Sugėrimo greitis, ROA, matuoja laiką, per kurį sugeriamas tam tikras tūris iki trečiojo pasišlapinimo. Rewet matuoja skystį, kuris po sugėrimo esant standartiniam slėgiui grįžta link odos. Šias vertes skelbiame nurodydami naudotą bandomąjį skystį: grynas vanduo ir 0,9 % druskos tirpalas neduoda tokių pačių rezultatų.
Optimizuoti, o ne maksimizuoti
Sugeriantysis sluoksnis gali sugerti daugiau, tačiau lėčiau, arba greičiau, tačiau sulaikydamas mažiau. Mūsų užduotis – rasti nustatymus, užtikrinančius geriausią visumą numatytam naudojimui: celiuliozės proporciją, superabsorbento mišinį, ADL tipą, plėvelės gramatūrą. Kiekvienas pakeitimas išmatuojamas, palyginamas ir patvirtinamas bandomojoje partijoje.
Įeinančioji kontrolė: nuo SAP iki kartoninės dėžės
Prieš pradedant gamybą, kiekviena žaliava ją gavus yra išbandoma atskirai, siekiant patikrinti, ar ji atitinka mūsų standartą: superabsorbentas, celiuliozė, neaustinės medžiagos, ADL, plėvelė, klijai, gumos, lipdukai, indikatoriaus dažai, netgi maišelių ir siuntimo dėžių kokybė. Standarto neatitinkanti medžiaga atmetama dar prieš jai patenkant į įrenginį.
Gamybos kontrolė: specifikacija ir DUPRO
Gamybos metu vadovaujamės bendrąja technine gaminio specifikacija: sluoksnių gramatūra, sugeriančiojo sluoksnio formavimu, gumų įtempimu, lipdukų laikymu, matmenimis. Be to, atliekant DUPRO patikrą (t. y. gamybos metu), reguliariai matuojami trys atrinktų gaminių parametrai: sugėrimo greitis ROA, rewet ir maksimali sugeriamoji geba. Nuokrypių turinti partija neišsiunčiama. Specifikacijų lapuose nurodytos sugėrimo vertės yra orientacinės; jos gali šiek tiek skirtis į didesnę ar mažesnę pusę priklausomai nuo partijos, neviršydamos mūsų stebimo diapazono.
Nuosava laboratorija, kiekviena medžiaga patikrinama ją gavus, trys etaloniniai testai, skelbiami kartu su bandomuoju skysčiu, nustatymai patvirtinami bandomojoje partijoje, reguliari gamybos greičio, rewet ir talpos DUPRO kontrolė.
- Kiekviena medžiaga patikrinama ją gavus – nuo SAP iki kartoninės dėžės.
- Gamyboje: bendroji specifikacija ir reguliari ROA, rewet bei maksimalios talpos DUPRO kontrolė.
- Sugėrimo vertė yra orientacinė ir yra stebima.
Šiuose puslapiuose bendrais bruožais aprašomos medžiagos ir bandymų metodai. Tikslios kiekvieno gaminio charakteristikos pateikiamos jo techninių duomenų lape; jos tobulėja atliekant mūsų laboratorinius tyrimus.