 ASSISTANT DE SOINS
 LT
Notre laboratoire : mesurer, régler, recommencer
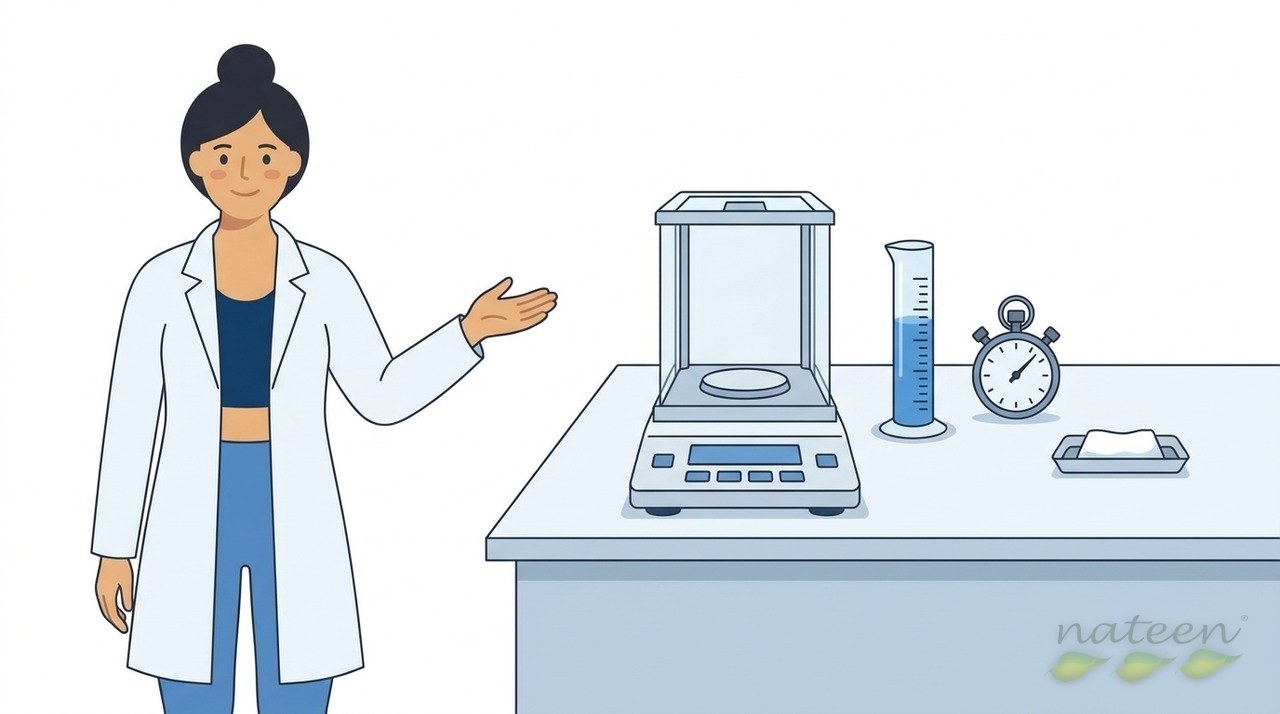
Chaque combinaison de matériaux est testée avant production, chaque matière est contrôlée à sa réception, et les lots sont suivis pendant la fabrication. Trois essais principaux, une méthode, des chiffres comparables.
Trois essais
La capacité d'absorption maximale, méthode Rothwell selon ISO 11948-1, dit combien un produit retient. La vitesse d'absorption, ou ROA, mesure le temps d'absorption d'un volume donné, jusqu'au troisième jet. Le rewet mesure le liquide qui remonte vers la peau sous une pression standard après absorption. Nous publions ces valeurs avec leur liquide d'essai : l'eau pure et la solution saline à 0,9 % ne donnent pas les mêmes résultats.
Optimiser, pas maximiser
Un cœur peut absorber plus en devenant plus lent, ou plus vite en retenant moins. Notre travail consiste à trouver le réglage qui donne le meilleur ensemble pour l'usage visé : proportion de cellulose, mélange de superabsorbants, type d'ADL, grammage du film. Chaque changement est mesuré, comparé, puis validé sur une présérie.
Contrôle à réception : du SAP au carton
Avant d'entrer en production, chaque matière première est testée séparément à son arrivée, pour vérifier qu'elle tient notre standard : superabsorbant, cellulose, non-tissés, ADL, film, adhésifs, élastiques, attaches, encre d'indicateur, jusqu'à la qualité des sacs et des cartons d'expédition. Une matière hors standard est refusée avant d'avoir touché une machine.
Contrôle en production : spécification et DUPRO
Pendant la fabrication, nous suivons la spécification technique générale du produit : grammage des couches, formation du matelas, tension des élastiques, tenue des attaches, dimensions. En plus de ce suivi, un contrôle DUPRO, c'est-à-dire en cours de production, mesure régulièrement trois paramètres sur des produits prélevés : la vitesse d'absorption ROA, le rewet et la capacité d'absorption maximale. Un lot hors tolérance ne sort pas. Les valeurs d'absorption des fiches sont des valeurs indicatives ; elles peuvent varier en plus ou en moins d'un lot à l'autre, dans une plage que nous surveillons.
Un laboratoire interne, chaque matière contrôlée à réception, trois essais de référence publiés avec leur liquide d'essai, des réglages validés sur présérie, un contrôle DUPRO régulier de la vitesse, du rewet et de la capacité en production.
- Chaque matière est testée à réception, du SAP au carton.
- En production : spécification générale plus contrôle DUPRO régulier de ROA, rewet et capacité maximale.
- Une valeur d'absorption est indicative, et surveillée.
Ces pages décrivent des matériaux et des méthodes d'essai en termes généraux. Les caractéristiques exactes de chaque produit figurent sur sa fiche technique ; elles évoluent avec nos travaux de laboratoire.